Wat is de ideale resolutie van een 3D-bestand?
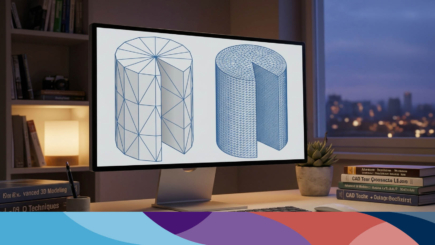
De ideale resolutie van een STL-bestand voor SLS 3D-printen is een maximale oppervlakteafwijking van 0,01 mm en een hoektolerantie van 10 tot 20 graden. Dat zijn de exportwaarden uit onze designrichtlijn. Fijner levert geen beter onderdeel op, alleen een groter bestand; grover geeft zichtbare facetten op ronde vormen. Twijfel je over de instellingen van je CAD-pakket, lever dan een STEP-bestand aan, dan doen wij de omzetting. Hieronder wat resolutie precies is, waarom er een bovengrens zit en hoe je controleert of je bestand printklaar is.
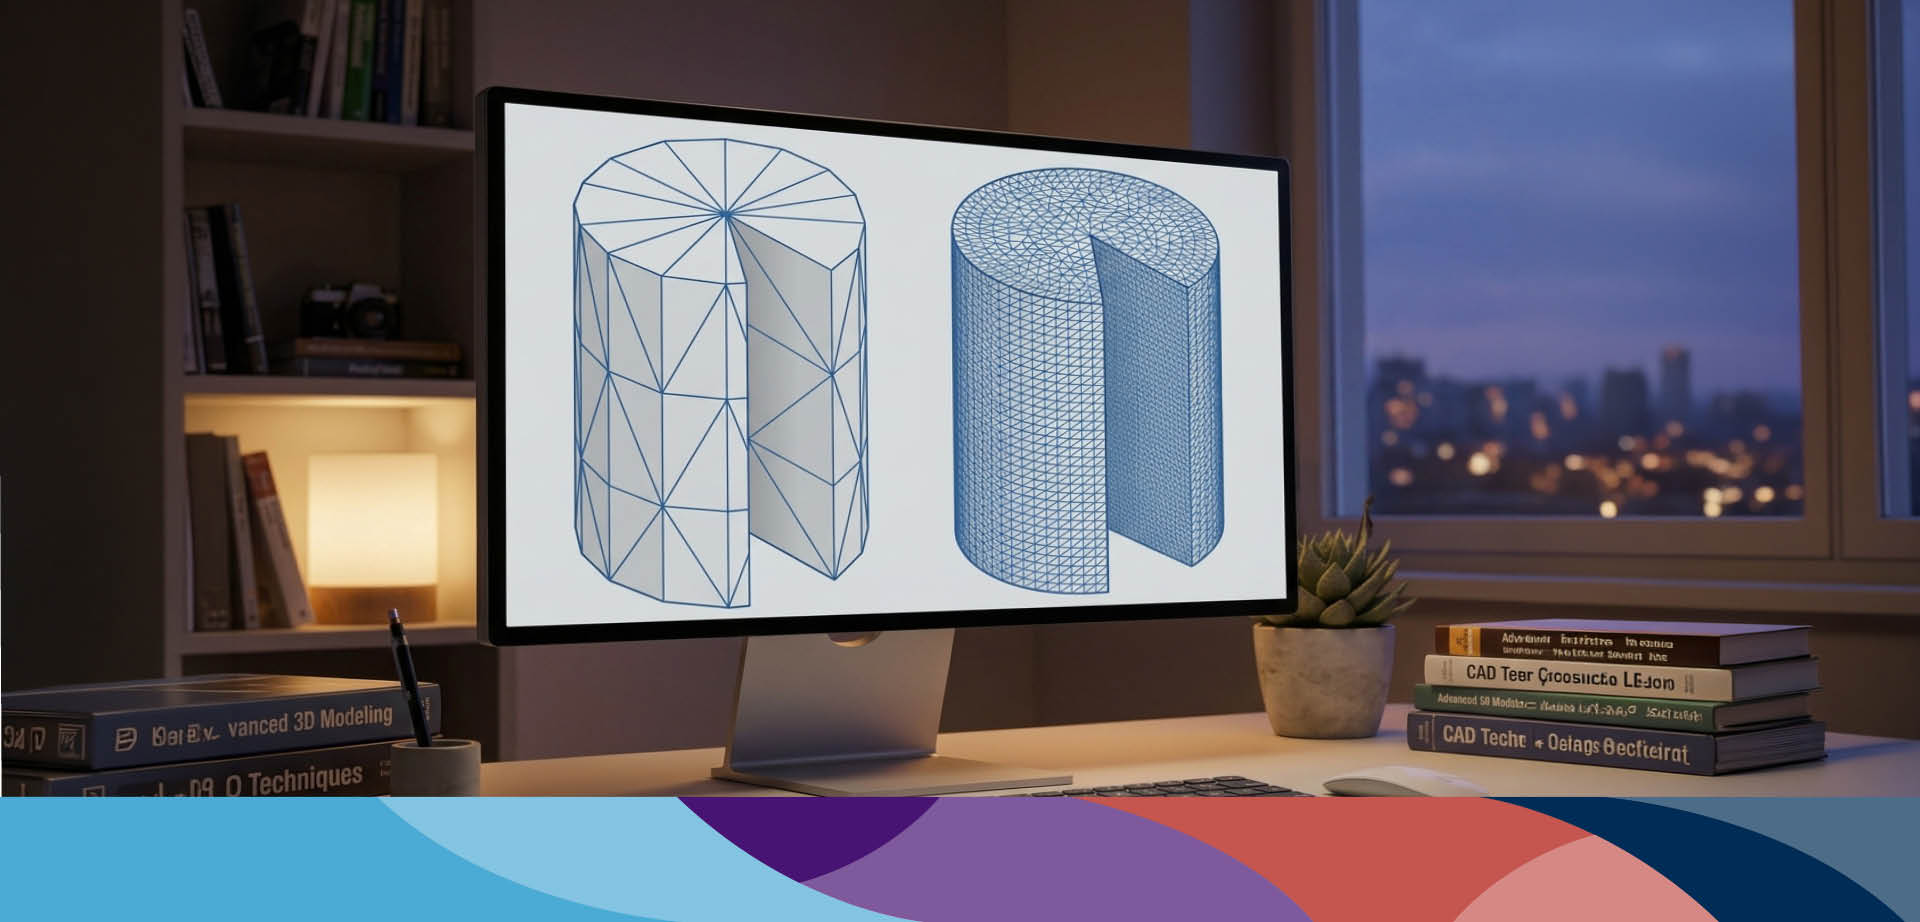
Een STL-bestand beschrijft alleen het buitenoppervlak van je model, als een net van platte driehoeken. Materiaal, kleur en maatvoering staan er niet in. Omdat driehoeken plat zijn, is elke gebogen vorm een benadering: een cirkelboog wordt een reeks rechte stukjes. Hoe meer driehoeken, hoe dichter het net op de oorspronkelijke vorm ligt en hoe kleiner de afwijking.
Die afwijking stel je in bij het exporteren. Twee waarden bepalen samen de resolutie:
Onze designrichtlijn voor PA12 schrijft 0,01 mm oppervlakteafwijking en 10 tot 20 graden hoektolerantie voor. Een rekenvoorbeeld laat zien wat dat doet. Een gat van 20 mm doorsnede wordt bij 0,01 mm afwijking verdeeld in circa 70 rechte stukjes van 0,9 mm; bij een grove export van 0,1 mm zijn dat er 22 van 2,8 mm, en die facetten zie en voel je in het geprinte onderdeel. De hoektolerantie begrenst de andere kant: een boog van 200 mm zou bij 0,01 mm afwijking in honderden stukjes uiteenvallen, maar bij 10 graden blijven het er 36. Zo blijft het bestand hanteerbaar zonder dat kleine details verloren gaan.
Fijner dan 0,01 mm heeft geen zin. SLS bouwt in lagen van 0,1 tot 0,12 mm, de minimale kenmerkgrootte is 0,5 mm en onze maattolerantie is IT12, met een minimum van plus of min 0,30 mm. Een afwijking van 0,001 mm in het bestand verdwijnt in het proces, terwijl het bestand tien keer zo groot wordt.
Een STL bevat alleen het net, niet de oorspronkelijke geometrie. Als de rondingen in facetten zijn geëxporteerd, kunnen wij die niet terugrekenen naar een cirkel. Wat je aanlevert, is wat we printen. Dat is de reden om bij twijfel een STEP-bestand te sturen: dat bevat de exacte CAD-geometrie en wij zetten het om met de juiste instellingen. Welke formaten we accepteren en hoe je exporteert, staat in de gids welk bestand is nodig voor 3D-printen.
Resolutie is niet het enige dat een STL printklaar maakt. Het net moet gesloten zijn: elke driehoek grenst aan precies drie andere, zonder gaten of losse randen. Bij een open net weet de printsoftware niet wat binnen en buiten is en kan het onderdeel niet in lagen worden gesneden. Veelvoorkomende oorzaken zijn vlakken die niet op elkaar aansluiten, dubbele oppervlakken en naar binnen gerichte driehoeken. De meeste CAD-pakketten hebben een controle voor gesloten volumes; gebruik die voor de export. Wij controleren het bestand bij binnenkomst opnieuw en nemen contact op als het niet sluit. Zo halen we een first-time-right van 97%.
De richtwaarden gelden voor het hele onderdeel, maar sommige details vragen extra aandacht:
Een STL met de richtwaarden van 0,01 mm en 10 tot 20 graden is voor de meeste onderdelen enkele megabytes. Wordt het bestand tientallen megabytes, dan is de export te fijn of bevat het model onnodige details zoals schroefdraad in bouten die toch als één stuk worden geprint. Verhoog dan de hoektolerantie of verwijder die details in CAD. Een groot bestand print niet beter, het uploadt alleen trager.
Bij een grove export wel. Rechte stukjes van 2 tot 3 mm op een ronding van 20 mm zijn zichtbaar en voelbaar, ook na polijsten. Bij 0,01 mm afwijking zijn de stukjes kleiner dan 1 mm en verdwijnen ze in de korrel van het SLS-oppervlak en in de laagopbouw. Na Polybeads polijsten of vapor polish is een ronding dan glad en zonder zichtbare facetten.
Niet beter, wel veiliger, en even snel. Een STEP bevat de geometrie en de eenheden, zodat wij de omzetting naar STL zelf nauwkeurig doen; steeds vaker kunnen we een STEP ook rechtstreeks verwerken. Een STL die je zelf goed exporteert, geeft hetzelfde resultaat en is kleiner. Kies STEP bij maatkritische onderdelen, veel rondingen of twijfel over de exportinstellingen van je pakket.
Sommige pakketten werken met een schaal van grof tot fijn of met een percentage. Kies dan de op één na fijnste stand en controleer het resultaat: een gat van 20 mm moet uit circa 50 tot 70 rechte stukjes bestaan. Zie je duidelijk minder, exporteer dan fijner. Lukt het niet om dat in te stellen, lever dan een STEP-bestand aan, dan zetten wij het om.
Exporteer je STL met 0,01 mm oppervlakteafwijking en 10 tot 20 graden hoektolerantie, controleer of het net gesloten is en lever bij twijfel een STEP aan. Fijner dan de richtwaarde maakt het onderdeel niet beter, omdat SLS in lagen van 0,1 mm bouwt en kenmerken onder 0,5 mm niet weergeeft. Upload je bestand via YourOceanz voor een directe prijs, of bekijk eerst welk materiaal past in het materialenoverzicht.
Oceanz 3D Printing. Omdat je productie én innovatie nooit stilstaan.


Oceanz accepteert 3D-bestanden voor productie en geeft richtlijnen voor het aanleveren en voorbereiden van je model. Bestellen en uploaden doe je in het YourOceanz portal.