Wat is de ideale resolutie van een 3D-bestand?
Een klikvinger voor SLS 3D-printen ontwerp je minimaal 1,5 mm breed, maximaal vijf keer zo lang als breed, met een afronding aan de voet en een insteekhoek die past bij het gebruik: rond 30 graden als de verbinding vaker open moet, steiler als hij eenmalig sluit. Print de vinger liggend, in het horizontale vlak, en test het ontwerp eerst in één exemplaar. Klikvingers komen veel voor in elektrische behuizingen en deksels. Hieronder de ontwerpregels die wij daarvoor hanteren.
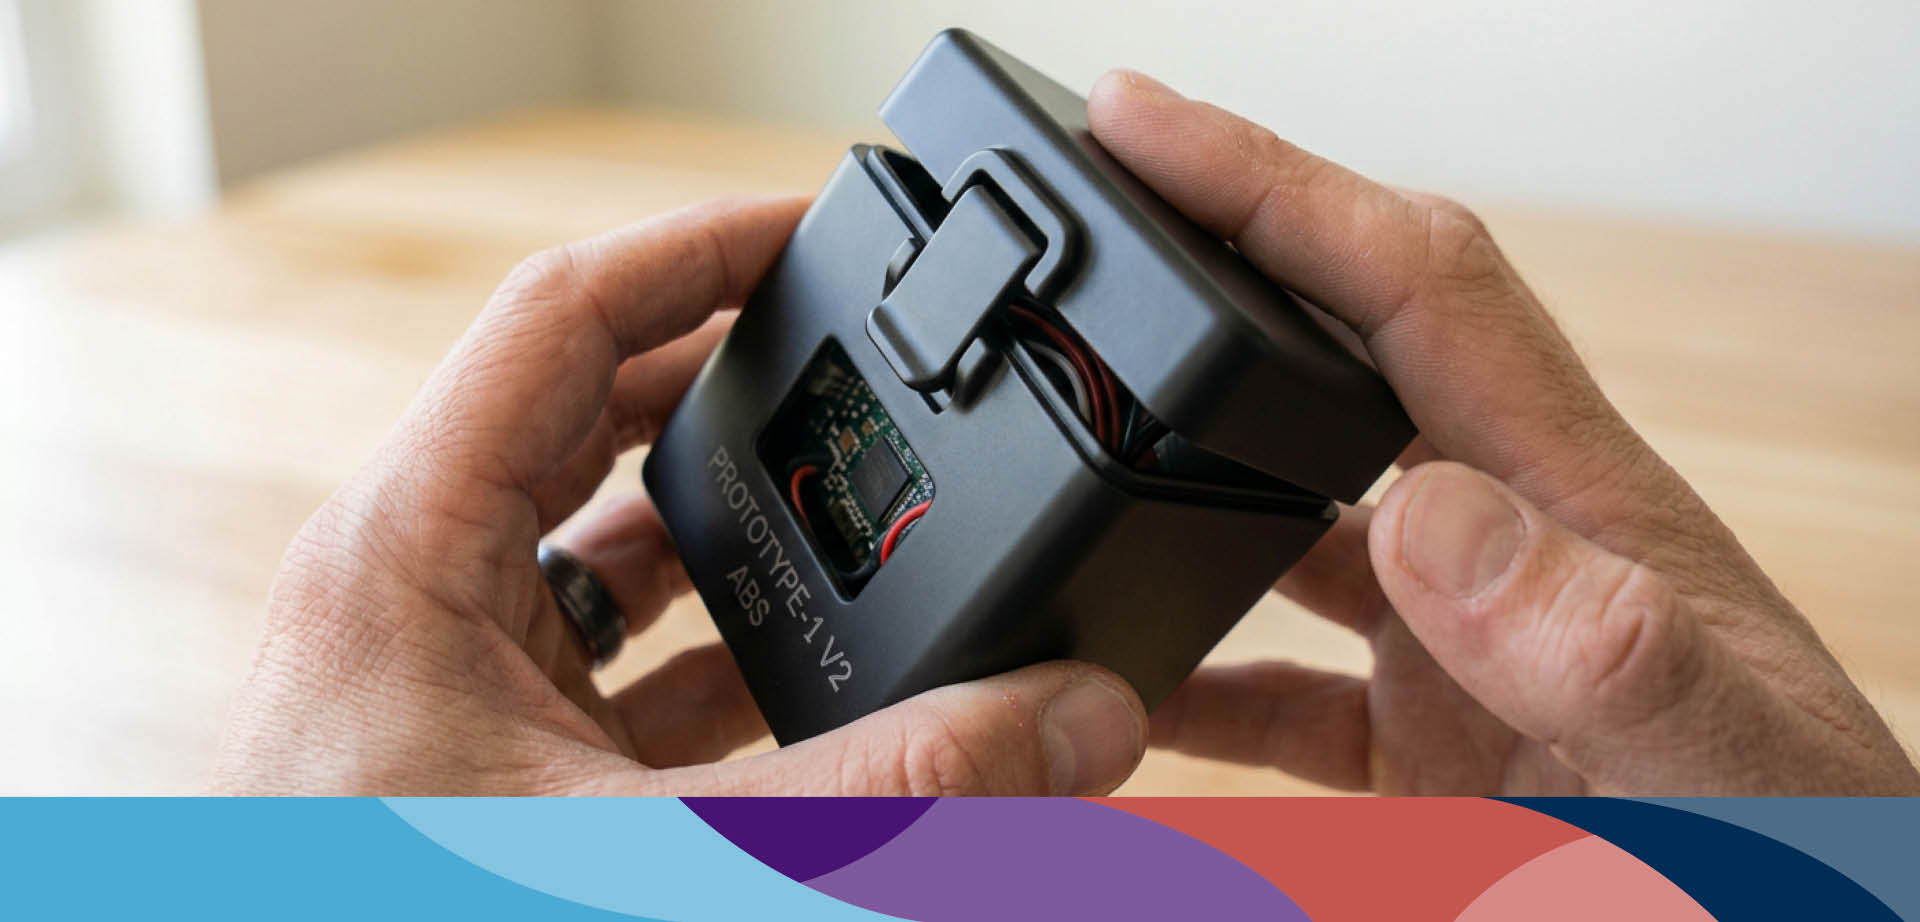
De eerste vraag is niet hoe dik of hoe lang, maar hoe vaak. Een behuizing die één keer dichtklikt en daarna dicht blijft, mag een steile borghoek hebben, tot 90 graden. De vinger hoeft dan maar één keer te buigen. Een deksel dat bij onderhoud open moet, vraagt een insteekhoek van 25 tot 35 graden aan de voorkant en een borghoek van 45 tot 60 graden aan de achterkant, zodat hij zonder gereedschap en zonder breuk loskomt.
Twee lange vingers houden een deksel op zijn plaats maar buigen ver door; vier korte vingers verdelen de kracht en buigen elk minder. Bij SLS kost een extra vinger niets extra, dus kies liever meer kleine dan weinig grote.
Een klikvinger is een vrijstaand kenmerk en valt daarmee onder de regels voor kenmerkbreedte in onze designrichtlijn voor PA12:
Voeg aan de voet van de vinger een afronding toe van minimaal 0,5 mm. Een scherpe hoek is de plek waar een klikvinger scheurt. Verjong de vinger van voet naar tip, zodat de buiging zich over de hele lengte verdeelt.
SLS bouwt in lagen van 0,1 tot 0,12 mm, en een geprint onderdeel is in de bouwrichting minder taai dan in het vlak. Voor PA12 is de rek bij breuk 18% in het horizontale vlak; voor PA11 is dat 28% horizontaal tegenover 14% in de z-richting. Een klikvinger die rechtop wordt geprint, buigt dus over zijn laaggrenzen en breekt eerder. Ontwerp de vinger zo dat hij in het horizontale vlak kan liggen en geef bij je bestelling aan waar de klikverbinding zit. Wij houden daar rekening mee bij de printoriëntatie.
PA11 is ons materiaal voor klikverbindingen die vaak buigen: hogere rek en slagvastheid dan PA12, en het splintert niet bij breuk. PA12 is maatvaster en voldoet voor eenmalige verbindingen en voor vingers die weinig doorbuigen. PA11 Carbon Filled en PAGF zijn stijf en hebben een rek van 5% of minder; die materialen zijn niet geschikt voor klikvingers. Het materialenoverzicht zet de eigenschappen naast elkaar.
Een klempassing is de eenvoudiger variant: een rand of lip die met lichte overlap in een uitsparing klemt. Ook hier geldt de perspassing van 0,1 tot 0,2 mm als startpunt. Houd rekening met onze maattolerantie van IT12 of plus of min 0,3 tot 0,4% van de langste diagonaal, met een minimum van 0,30 mm. Bij een deksel van 200 mm kan de rand dus 0,6 mm afwijken. Een lange klemrand over de volle lengte werkt daardoor slechter dan drie korte klemnokken, die elk lokaal passen. Voor assen en gaten, zie de gids over bewegende delen.
Een klempassing is bij 3D-printen altijd proefondervindelijk. Hoe een rand zich houdt hangt af van wanddikte, overlap, materiaal en printrichting samen. Print daarom twee of drie varianten in één bestelling mee, bijvoorbeeld met 0,1, 0,2 en 0,3 mm overlap. Via YourOceanz kost dat één upload en één levering van gemiddeld 5 tot 7 werkdagen, en je weet daarna zeker welke variant in de serie gaat. Dat is goedkoper dan een her-print van de serie.
Dat hangt af van materiaal, doorbuiging en hoek. Een PA11-vinger binnen de richtlijnen, met een insteekhoek rond 30 graden en een doorbuiging van enkele tienden van een millimeter, gaat vele honderden cycli mee. Een vinger die tot de rand van zijn rek wordt gebogen, of die rechtop is geprint, kan na enkele keren al breken. Ontwerp voor herhaald gebruik dus altijd met marge en test het.
Ja, bij PA12 en PA11. Polybeads polijsten maakt het oppervlak gladder, waardoor de vinger soepeler over zijn tegenhanger glijdt. Houd er wel rekening mee dat polijsten het oppervlak dichtslaat en gladder maakt, wat een passing kan beïnvloeden; ontwerp de overlap van een klempassing daarom niet op het minimum, maar een tiende millimeter ruimer dan je zonder polijsten zou doen.
Dan is meestal een van drie dingen aan de hand: de vinger is rechtop geprint en buigt over zijn lagen, de voet heeft geen afronding en scheurt in de hoek, of de doorbuiging is te groot voor het materiaal. Controleer eerst de printrichting en de afronding. Helpt dat niet, maak de vinger dan langer binnen de 5:1-verhouding of stap over van PA12 naar PA11.
Start met 0,1 mm overlap bij kleine onderdelen en 0,2 mm bij grote. Is de klem te los, ga dan in stappen van 0,1 mm omhoog. Bij de bestandscheck kijken we of de overlap en de wanddikte rond de klem binnen de richtlijn vallen; wijkt iets af, dan nemen we contact op. Zo halen we een first-time-right van 97%. Voor maatkritische passingen kunnen we het gat na het printen ruimen.
Bepaal of de verbinding eenmalig of herhaald sluit, kies daar de hoek bij, ontwerp de vinger minimaal 1,5 tot 2 mm breed en maximaal 5:1, met een afronding aan de voet, en print hem liggend. Kies PA11 als de vinger vaak buigt. Test twee of drie varianten voordat de serie gaat. Upload je ontwerp via YourOceanz voor een directe prijs.
Oceanz 3D Printing. Omdat je productie én innovatie nooit stilstaan.


Vraag een offerte aan of plan een kennismaking. We denken graag met je mee, van materiaalkeuze tot serie, zodat jij je kunt focussen op wat ertoe doet.