Wat is de ideale resolutie van een 3D-bestand?
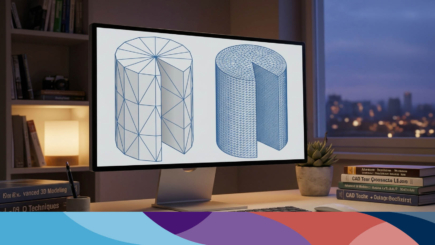
Voor SLS 3D-printen in PA12 is de ideale wanddikte 1,5 tot 6 mm bij onderdelen tot 100 x 100 x 100 mm, en 2 tot 8 mm bij grotere onderdelen. De ondergrens ligt op 0,7 mm, de bovengrens op 8 tot 10 mm. Die waarden komen uit onze eigen designrichtlijnen en zijn gebaseerd op testdata uit de productie in Ede. In deze gids lees je waar de grenzen vandaan komen, hoe ze per materiaal verschillen en hoe je een wand ontwerpt die zonder her-print uit de machine komt.
Een wand heeft drie grenzen: een minimum waaronder de wand tijdens het ontpoederen breekt of vervormt, een optimum waarbinnen wij onze maattoleranties garanderen, en een maximum waarboven het materiaal te veel warmte vasthoudt. Voor onderdelen in PA12 en PA12 Grey gelden deze waarden:
| Maximale afmeting onderdeel | Minimum | Optimum | Maximum |
|---|---|---|---|
| tot 100 x 100 x 100 mm | 0,7 mm | 1,5 tot 6,0 mm | 8,0 mm |
| tot 250 x 250 x 250 mm | 1,0 mm | 2,0 tot 8,0 mm | 10,0 mm |
Bij de minimale wanddikte is polijsten niet mogelijk; het onderdeel is dan te kwetsbaar voor de nabewerking. Wil je een gepolijst of gekleurd onderdeel, ontwerp dan binnen het optimum.
Selective Laser Sintering bouwt een onderdeel op in lagen van 0,1 tot 0,12 mm. Een wand van 0,7 mm bestaat dus uit zes tot zeven lagen. Dat is genoeg om te printen, maar weinig om de krachten van het ontpoederen en het transport op te vangen. Dunne wanden in grote onderdelen zijn extra gevoelig, omdat de spanningen in het onderdeel met de lengte toenemen. Daarom ligt de ondergrens bij grotere onderdelen op 1,0 mm. Ook de printoriëntatie speelt mee: een dunne wand die dwars op de bouwrichting ligt, is kwetsbaarder dan een wand die rechtop staat. Die oriëntatie bepalen wij bij de bestandscheck.
De bovengrens heeft een andere oorzaak. Een dikke wand houdt na het sinteren langer warmte vast dan een dunne. Als naast elkaar liggende delen van een onderdeel met verschillende snelheid afkoelen, ontstaan spanningen die het onderdeel kromtrekken. Boven 8 tot 10 mm neemt dat risico sterk toe. Massieve blokken zijn in SLS dus niet de veilige keuze die ze in verspaning zijn.
De tabel hierboven geldt voor PA12. Gevulde en andere polyamiden hebben een hogere ondergrens, omdat ze stijver of brosser zijn of omdat het poeder anders sintert.
Twijfel je welk materiaal past? Het materialenoverzicht zet de eigenschappen naast elkaar.
Elke nabewerking belast het onderdeel. Bij Polybeads polijsten worden de onderdelen in een trommel bewerkt, bij vapor polish worden ze opgehangen en blootgesteld aan een oplosmiddeldamp die het oppervlak glad trekt. Een wand op de ondergrens overleeft dat niet altijd. Houd daarom voor onderdelen die gepolijst, gekleurd of gecoat worden minimaal 1,5 mm aan.
Elk bestand dat via YourOceanz binnenkomt, controleren wij op deze waarden voordat het de productie in gaat. Wijkt een wand af, dan nemen we contact op met een voorstel. Zo halen we een first-time-right van 97% en voorkomen we dat een te dunne wand pas bij het ontpoederen breekt.
Technisch kan de laser een dunnere wand sinteren, maar onder 0,7 mm nemen we een ontwerp niet standaard in productie: de wand breekt tijdens het ontpoederen of vervormt bij het afkoelen. In overleg kan het soms wel. Heb je een ontwerp met een dunne lip of membraan, stuur het dan in; we kijken of een lokale verdikking of een andere printoriëntatie het oplost, of dat een uitzondering verantwoord is.
Een dikke wand koelt langzamer af dan de rest van het onderdeel. Het verschil in krimp trekt het onderdeel krom, en de kans op afwijkingen in de maatvoering neemt toe. Bij de bestandscheck stellen we dan voor om de sectie uit te hollen of te vervangen door een wand met ribben. Dat maakt het onderdeel lichter en vaak kleiner in de bounding box, wat de prijs drukt.
Niet exact, maar wel zo veel mogelijk. Kleine verschillen binnen het optimum, bijvoorbeeld 2 mm en 3 mm in één onderdeel, zijn geen probleem. Grote sprongen, zoals 1 mm naast 8 mm, zijn dat wel. Daar ontstaat spanning tussen de dunne en dikke sectie. Maak overgangen geleidelijk met een afronding of een verlopende wand, en ontwerp de dikke delen zo dat ze hol zijn.
Voor onderdelen tot 250 x 250 x 250 mm die binnen het optimum zijn ontworpen, garanderen wij IT12 volgens ISO 286-1 of plus of min 0,3 tot 0,4% van de langste diagonaal, met een minimum van plus of min 0,30 mm. In de z-richting is de tolerantie iets ruimer door de laagopbouw. Ontwerp je op de ondergrens, dan geldt IT13. Voor passingen lees je meer in de gids over bewegende delen.
Ontwerp wanden in PA12 tussen 1,5 en 6 mm, houd de dikte gelijk en hol dikke secties uit. Voor PA11, PAFR en ESD ligt de ondergrens op 1,0 mm. Controleer daarna of je bestand aan de eisen voldoet in de gids welk bestand is nodig voor 3D-printen, en upload het via YourOceanz voor een directe prijs.
Oceanz 3D Printing. Omdat je productie én innovatie nooit stilstaan.